- 1. デバイスエンジニアリングにおけるシリコーン電子タバコアクセサリーへの依存の高まり
- 2. シリコーン電子タバコ付属品の多様な範囲を理解する
- 2.1 シールリングとガスケット
- 2.2 マウスピースとドリップチップ
- 2.3 保護スリーブとカバー
- 2.4 カートリッジのキャップとプラグ
- 3. 材料科学 — シリコーンが理想的な材料である理由
- 3.1 熱安定性と耐熱性
- 3.2 化学的不活性性と適合性
- 3.3 食品グレードの適合性と生体適合性
- 4. 卓越した製造 — 液体シリコーンから完成品まで
- 4.1 液状シリコーンゴムの射出成形
- 4.2 圧縮成形と代替プロセス
- 5. 品質管理と精度公差
- 6. Vaping におけるシリコーンの持続可能性と将来
- 7. よくある質問
1. デバイスエンジニアリングにおけるシリコーン電子タバコアクセサリーへの依存の高まり
電子タバコ業界の急速な進化により、コンポーネントの材料に対して前例のない要求が課せられています。現代の電子タバコの構造に使用されているさまざまな素材の中で、シリコーン電子タバコアクセサリーデバイスの設計と製造に不可欠な要素として浮上しています。最も単純なシール リングから複雑なオーバーモールド保護スリーブに至るまで、シリコーン コンポーネントは、同じ特性の組み合わせで他の材料では再現できない機能を実行します。
通常、各電子タバコには 1 ~ 5 個のシリコン シール リングと 1 つまたは 2 つのシリコン マウスピース キャップが組み込まれており、適切なシール、衛生、およびユーザーの快適さを確保します。 2019 年の世界の電子タバコ産業の総額は 260 億米ドルに達し、年平均成長率は 50% であり、それに応じて高品質のシリコーン部品の需要が高まっています。この規模の生産では、材料の一貫性だけでなく、100 分の 1 ミリメートル単位で測定される製造精度も必要とされます。
シリコーンへの依存は、その独特の分子構造、つまり、幅広い温度範囲にわたって優れた熱安定性、耐薬品性、および柔軟性を与えるシリコンと酸素の結合のポリマー主鎖に由来しています。熱により劣化したり、攻撃的な化学物質と反応したりする有機ポリマーとは異なり、シリコーンは他のエラストマーを損なう可能性がある環境でも完全性を維持します。電子タバコの用途では、成分が電子リキッド配合物と接触し、熱サイクルが繰り返され、人間の口腔組織と接触するため、この特性の組み合わせは単に有利であるだけでなく、不可欠です。
2. シリコーン電子タバコ付属品の多様な範囲を理解する
用語シリコーン電子タバコアクセサリー幅広いコンポーネントが含まれており、それぞれがデバイス アーキテクチャ内で特定の機能的役割を果たすように設計されています。この多様性を理解することは、材料の多用途性と各タイプの製造に伴う工学的課題を理解するために不可欠です。
2.1 シールリングとガスケット
シールリングは、電子タバコのシリコーン部品の中で最も普及しているカテゴリーです。これらの小さいながらも重要な部品は、タンク、カートリッジ、アトマイザーベースからのリキッド漏れを防ぎます。これは歴史的に業界を悩ませてきた永続的な課題です。シリコーン シール リングは、長期間にわたって弾性特性を維持し、電子リキッド成分による化学劣化に耐え、動作温度範囲全体にわたって一貫した圧縮力を提供するため、代替品と比較して優れた性能を発揮します。
効果的なシールリングに必要な精度はかなりのものです。寸法公差は通常 ±0.03 ミリメートル以内に収まっており、リングがはみ出したり接触を失ったりすることなく合わせ面に対して均一に圧縮されます。高度な液体シリコーン射出成形によって達成されるこのレベルの精度は、デバイスの信頼性とユーザー エクスペリエンスに直接影響します。
2.2 マウスピースとドリップチップ
マウスピースとドリップチップは、あらゆる VAPE デバイスの主要なユーザー インターフェイスを表します。シリコーンは、この用途において明確な利点をもたらします。この素材は、硬質プラスチックや金属よりも唇に柔らかく快適に感じられます。また、シリコンマウスピースは金属製マウスピースよりも効果的に熱を遮断し、アトマイザーが高温で動作するときにより快適な体験を提供します。
製造の観点から見ると、シリコン マウスピースは、特定のデバイスのデザインやユーザーの好みに合わせて、実質的にあらゆる形状、色、デュロメーター (硬度) で製造できます。この材料の成形性により、構造の完全性を維持しながら空気の流れを最適化する複雑な内部形状が可能になります。これは、硬い材料では達成が困難または不可能な組み合わせです。
2.3 保護スリーブとカバー
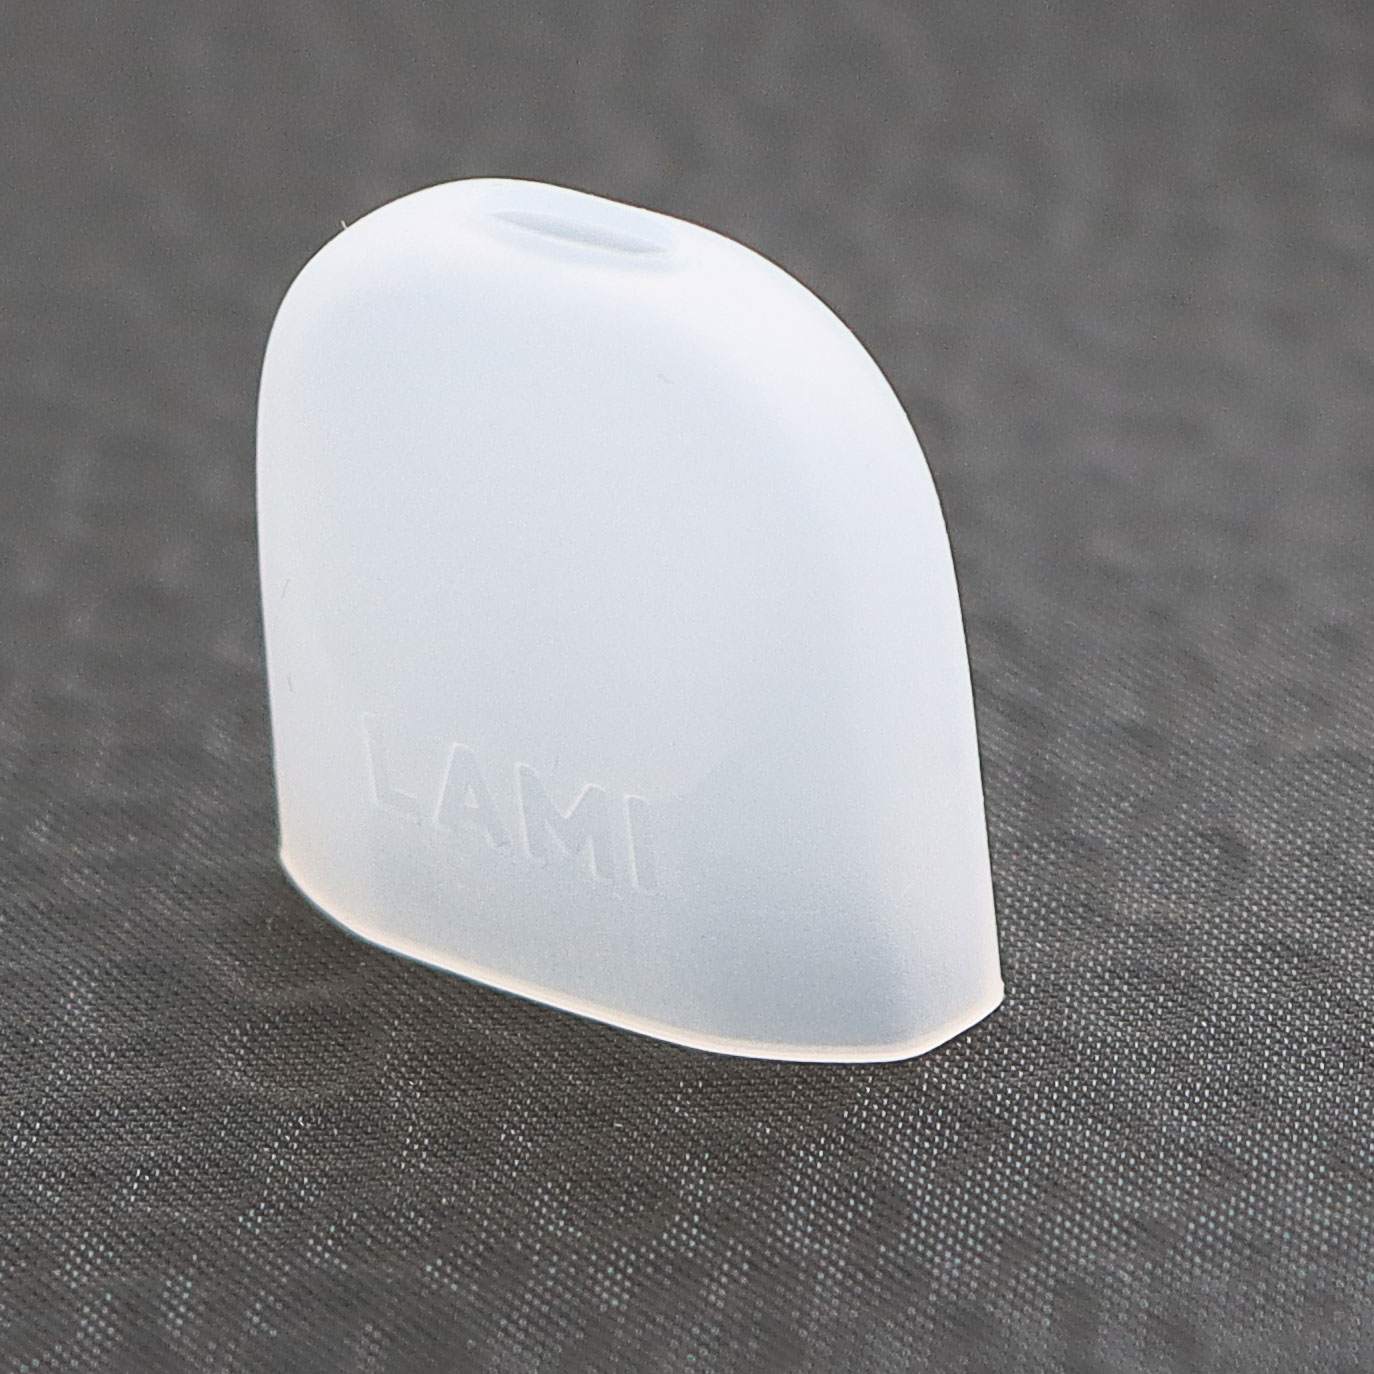
保護スリーブとカバーは、シリコン電子タバコ アクセサリーの成長カテゴリーを代表しています。これらのコンポーネントは複数の機能を果たします。落下に対する衝撃保護を提供し、テクスチャード加工された表面によるグリップ力を向上させ、デバイスの美的魅力を高める装飾要素を組み込むことができます。
一部の実装形態では、シリコンスリーブは、バッテリーまたはアトマイザーによって生成される熱からユーザーを断熱することにより、熱管理にも貢献します。この素材本来の柔軟性により、スリーブはデバイスの輪郭にしっかりと適合し、同時に取り付けと取り外しが簡単です。これは、クリーニングやカスタマイズのためにスリーブを交換したいユーザーにとって実用的な考慮事項です。
2.4 カートリッジのキャップとプラグ
カートリッジのキャップとプラグは、保護と機能の両方の役割を果たします。保管中および輸送中に、シリコンキャップはほこりや汚染物質がデバイスの気道や電子リキッドリザーバーに侵入するのを防ぎます。使用中、これらのコンポーネントは漏れに対する追加のシールを提供することができ、充填や空気流の調整を容易にする機能を組み込むことができます。
これらの用途にシリコーンを使用すると、ガラス、金属、硬質プラスチックなどのさまざまな対向面材料に対して信頼性の高いシールを形成する材料の能力が活用されます。シリコンの弾性回復により、取り外しと交換を繰り返した後でもキャップの密閉力が維持されます。
3. 材料科学 — シリコーンが理想的な材料である理由
の優位性シリコーン電子タバコアクセサリーVAPE業界での成功は偶然ではありません。これは、材料の物理的、化学的、熱的特性の驚くべき組み合わせを反映しています。これらの特性は、シリコーンのユニークな分子構造から直接得られます。
3.1 熱安定性と耐熱性
シリコーンゴムは、摂氏 -100 度から摂氏 200 度までの非常に広い温度範囲にわたってその機械的特性を維持します。この熱安定性は電子タバコの用途にとって非常に重要です。電子タバコの用途では、動作中にコンポーネントが急激な温度変化を受ける可能性があり、揮発性化合物を劣化させたり放出したりすることなく、アトマイザーによって発生する熱に耐える必要があります。
高温になると、多くの有機エラストマーが軟化したり、弾力性を失ったり、分解し始めます。対照的に、シリコーンは、一般的な VAPE デバイスの動作範囲全体にわたって柔軟性と密閉力を維持します。このパフォーマンス上の利点は、コンポーネントの寿命が長くなり、長期にわたってデバイスの動作がより安定することに直接つながります。
3.2 化学的不活性性と適合性
シリコーンの化学的不活性性は、おそらく電子タバコ用途にとって最も価値のある特性です。シリコーンは、酸、アルカリ、各種有機溶剤に対して優れた耐性を示します。これは、シリコーン成分が電子リキッド配合物と反応したり、望ましくない化合物が液体に浸出したり、香料、ニコチン、プロピレングリコールや植物性グリセリンベースにさらされても分解したりしないことを意味します。
この化学的適合性は単なる利便性ではなく、安全性の要件です。コンポーネントの材料とリキッドの間の反応により、有害な物質が蒸気流に混入したり、風味、粘稠度、安全性に影響を与える形でリキッドの組成が変化したりする可能性があります。シリコーンの不活性性により、その材料がそのようなリスクに寄与しないことが保証されます。
3.3 食品グレードの適合性と生体適合性
電子タバコのコンポーネントはユーザーの口に直接接触し、場合によっては少量摂取する可能性のある電子リキッドと接触するため、材料の安全性が最も重要です。電子タバコ用途で使用されるシリコーンは、食品グレードの基準、通常は食品との接触に関する FDA 準拠、および多くの市場では LFGB 認証を満たしている必要があります。
電子タバコの精密成型部品のほとんどに使用される液体シリコーンゴムは、本質的に食品グレードの原材料です。優れた生体適合性を反映して、適切な製剤で医療グレードの基準を満たすこともできます。この安全性プロファイルと、細菌や真菌の増殖に対する材料の耐性を組み合わせることで、人間の組織と接触するコンポーネントとしてシリコーンが自然な選択肢となります。
4. 卓越した製造 — 液体シリコーンから完成品まで
シリコーンの材料利点を機能コンポーネントに変換するには、材料の挙動、寸法精度、生産効率を制御する高度な製造プロセスが必要です。
4.1 液状シリコーンゴムの射出成形
液体シリコーンゴム (LSR) 射出成形は、電子タバコの精密シリコーン部品の主な製造方法です。このプロセスでは、2 つの液体成分を通常 1:1 の比率で混合し、加熱された金型キャビティに注入され、そこで加硫 (硬化) が行われます。
重要なプロセス パラメータには、早期硬化を防ぐためにバレル温度を 25 ~ 30 ℃に維持すること、成形品の厚さに応じて金型温度を 150 ~ 200 ℃、射出圧力を 50 ~ 150 MPa、硬化時間を 20 ~ 120 秒とすることが含まれます。パラメータの変動は硬化状態、寸法安定性、または表面仕上げに影響を与える可能性があるため、一貫した部品品質を達成するにはこれらのパラメータを正確に制御する必要があります。
LSR 射出成形には、電子タバコ部品の製造にいくつかの利点があります。このプロセスでは、通常 ±0.03 ミリメートル以内の優れた寸法精度で部品が製造されます。アンダーカットや薄肉セクションなどの複雑な形状をサポートします。このプロセスは高度に自動化されており、大量生産全体にわたって一貫した品質を実現します。また、LSR は急速に硬化するためサイクル時間が短く、電子タバコ業界が必要とする生産量をサポートします。
高度な製造施設では、全電気精密 LSR 射出成形機、高精度ツーリング、CCD ビジョン検査システムを採用し、すべての部品が仕様を満たしていることを確認します。成形後の作業には、バリ取り (バリやパーティング ラインの余分な部分の除去)、超音波洗浄、食品グレードの滅菌、および寸法検査が含まれる場合があります。
4.2 圧縮成形と代替プロセス
LSR 射出成形は、ほとんどの精密電子タバコ部品にとって好ましい方法ですが、特定の用途では圧縮成形が依然として使用されています。圧縮成形では、予熱された材料が開いた金型キャビティに入れられ、金型が閉じられ、材料が硬化するまで熱と圧力が加えられます。
圧縮成形は一般に射出成形ほど自動化されておらず、寸法の一貫性が低い部品が製造される可能性があります。ただし、少量生産の場合や、射出成形が難しい形状の部品の場合は経済的です。どのプロセスを選択するかは、最終的には部品の形状、生産量、品質要件によって決まります。
オーバーモールディング(金属、プラスチック、電子部品などの別の基板上にシリコーンを直接成形するプロセス)は、電子タバコ製造においてますます重要な機能となっています。オーバーモールディングにより、硬質材料の構造特性とシリコーンのシールおよび触感の利点を組み合わせた統合アセンブリをすべて 1 回の製造操作で作成できます。
5. 品質管理と精度公差
のパフォーマンスシリコーン電子タバコアクセサリー材料の選択だけでなく、製造精度にも依存します。専門的なシリコーン製造施設における品質管理プロトコルは、部品の品質のさまざまな側面に対応しています。
寸法検査シールリングの直径、マウスピースの内部寸法、スリーブの壁の厚さなどの重要な機能が指定された公差内に収まっていることを検証します。精密部品の場合、公差は±0.03ミリメートルが標準です。測定は通常、座標測定機 (CMM)、光学コンパレータ、または自動ビジョン システムを使用して実行されます。
材質検証シリコーンコンパウンドが硬度 (デュロメーター)、引張強さ、引裂き抵抗、圧縮永久歪みの仕様を満たしていることを確認します。 FDA 準拠の文書や試験レポートを含む材料認証により、トレーサビリティと品質保証が提供されます。
目視および表面検査部品の機能や外観に影響を与える可能性のあるバリ、ヒケ、ボイド、表面汚染などの欠陥を検出します。ユーザーの口に接触するコンポーネントの場合、表面の品質は快適さと衛生の両方にとって特に重要です。
機能テストシールコンポーネントの漏れテスト、マウスピースとキャップの挿入力および取り外し力テスト、デバイスの動作温度範囲全体での性能を検証する熱サイクルテストが含まれる場合があります。
ISO 9001 認証などの国際品質基準を満たす施設は、すべての生産活動にわたる一貫性とトレーサビリティを保証する文書化された品質管理システム内で稼働しています。 REACH や RoHS 準拠などの追加の認証により、環境および材料の安全要件に対応します。
| 品質パラメータ | 代表的な仕様 | 検査方法 |
|---|---|---|
| 寸法許容差 | ±0.03mm | 三次元測定機 / 画像処理システム |
| 硬度(ショアA) | 30 ~ 80 (アプリケーションに応じて) | デュロメータ試験 |
| 表面仕上げ | Ra ≤ 0.8 μm | 表面形状計 |
| 食品グレードのコンプライアンス | FDA / LFGB | 材料認証 |
| フラッシュ・パーティングライン | ≤ 0.05 mm | 目視・光学検査 |
6. Vaping におけるシリコーンの持続可能性と将来
電子タバコ業界が成熟するにつれて、持続可能性への考慮がますます重要になっています。シリコーン本来の耐久性、つまり耐劣化性、長い耐用年数、一部の用途でのリサイクル能力により、より頻繁に交換が必要な材料と比較して有利な立場にあります。
業界はまた、エネルギー消費と材料廃棄物を削減するバイオベースのシリコーン配合とより効率的な製造プロセスを模索しています。液体シリコーン射出成形は、正確な材料注入と最小限のスクラップ発生により、大量の廃棄材料を生成するプロセスと比較して、すでに比較的効率的な製造アプローチとなっています。
設計トレンドは、オーバーモールディングとマルチマテリアルモールディングによるシリコーンコンポーネントの統合を強化し、組み立ての複雑さと各デバイスに必要な個別の部品の数を削減する方向に向かっています。この傾向は製造効率を向上させるだけでなく、コンポーネントのインターフェースにおける潜在的な故障点を排除することでデバイスの信頼性も向上します。
規制の進展により、材料の安全性、子供が安全に使用できる包装、環境コンプライアンスがますます重視されるようになり、業界が形成され続けています。 FDA、LFGB、REACH、RoHS などの包括的な認証ポートフォリオを維持するシリコーン メーカーは、こうした進化する要件を満たす有利な立場にあります。